Artykuł sponsorowany
Jak kompromis między czasem cyklu a trwałością narzędzia wpływa na wynik obróbki stali
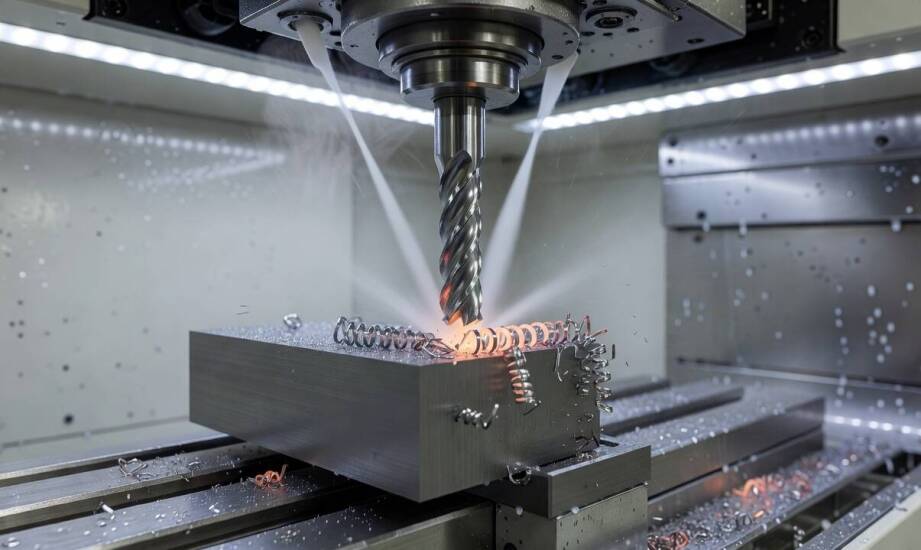
W procesach przemysłowych ostateczny wynik wytwarzania zależy od znacznie większej liczby czynników niż sama moc maszyn. W przypadku obróbki stali kluczowy staje się świadomy kompromis między maksymalnym skróceniem czasu cyklu a zachowaniem wysokiej trwałości narzędzia. Zbyt agresywne parametry pozwalają wprawdzie na szybsze zrealizowanie zadania, jednak nierzadko przyspieszają zużycie ostrza i drastycznie obniżają ostateczną jakość powierzchni. Optymalny dobór prędkości, posuwu oraz głębokości skrawania to złożony proces, który wymaga uwzględnienia specyfiki materiału, geometrii użytych frezów lub noży tokarskich, a także wydajności układu chłodzenia. Prawidłowo wyznaczona granica obciążenia chroni park maszynowy przed awariami, obniża koszty operacyjne i gwarantuje utrzymanie wymiarów detalu w założonych z góry granicach.
Jak właściwości stali wpływają na dobór parametrów
Podstawowym wyznacznikiem ustalania okna technologicznego jest rodzaj obrabianego stopu. Chociaż powszechnie przyjmuje się pewne ramowe wartości, specjaliści zaznaczają, że prędkości skrawania zależą ściśle od wybranej operacji, zastosowanego narzędzia oraz efektywności odprowadzania wiórów. W podręcznikach branżowych można spotkać się z uśrednionymi przedziałami dla stali węglowej na poziomie od 60 do 150 m/min. Z kolei stal nierdzewna, ze względu na skłonność do umocnienia zgniotowego oraz gorszą przewodność cieplną, często zmusza techników do obniżenia tych wartości do przedziału 30–120 m/min. Wymienione liczby sprawdzają się jednak głównie jako punkty wyjścia i zawsze wymagają weryfikacji w rzeczywistych warunkach pracy tokarki czy frezarki.
Różnice w twardości materiału bezpośrednio przesuwają granice bezpiecznego posuwu i głębokości skrawania. W przypadku twardszych stopów konieczne bywa zredukowanie prędkości nawet o kilkanaście procent, szczególnie gdy obrabiany element posiada twardy naskórek odlewniczy lub kuźniczy. Inne parametry stosuje się podczas agresywnego obierania materiału, a zupełnie inne w trakcie przejść wykańczających. Każda zmiana struktury chemicznej stali wpływa na to, jak formuje się wiór i ile ciepła trafia bezpośrednio do krawędzi tnącej. Dostosowanie głębokości wejścia w materiał warunkuje stabilność całego procesu i pozwala uniknąć nagłego wykruszenia płytki wieloostrzowej, co przy skomplikowanych detalach generowałoby poważne straty.
Narzędzia, chłodzenie i kontrola błędów wymiarowych
Kąt natarcia oraz liczba ostrzy decydują o rozkładzie sił skrawania i prawidłowym odprowadzaniu urobku ze strefy roboczej. Dodatkowe powłoki ochronne odgrywają tu niezwykle ważną rolę, a ich faktyczna skuteczność opiera się na specyfice zlecenia. Powłoka z azotku tytanu (TiN) potrafi w optymalnych warunkach wydłużyć żywotność sprzętu nawet o 30–50%, chociaż ten wynik zmienia się w zależności od rodzaju stali i sposobu wprowadzania chłodziwa. Powłoki z dodatkiem glinu (TiAlN) znacznie lepiej znoszą wysokie temperatury, co ułatwia pracę na sucho lub przy podwyższonych parametrach. Prawidłowo poprowadzona aplikacja emulsji skutecznie odprowadza ciepło ze strefy roboczej i minimalizuje ryzyko wystąpienia szoku termicznego w twardych węglikach spiekanych, utrzymując stabilność mikrostruktury detalu.
Utrata balansu między wydajnością a bezpieczeństwem szybko daje o sobie znać poprzez widoczne wady wyrobu. Wymuszenie zbyt wysokich prędkości skutkuje drganiami wrzeciona, powstawaniem miejscowych przypaleń na powierzchni oraz niekontrolowanym narastaniem gratu na krawędziach. Jeśli posuw okaże się zbyt duży względem możliwości ewakuacji wióra, rośnie ryzyko poważnych odkształceń i rozjeżdżania tolerancji geometrycznych. Z drugiej strony zaniżenie posuwu powoduje intensywne tarcie zamiast płynnego skrawania, co de facto przyspiesza tępienie się płytki.
W długotrwałej produkcji seryjnej priorytetem przestaje być radykalne skrócenie pojedynczego przejścia dłuta lub frezu. Znacznie większą wartość ma niezachwiana powtarzalność całej partii. Ustabilizowane środowisko cięcia obniża odsetek braków i ogranicza przestoje wynikające z konieczności nagłej wymiany narzędzia. Nowoczesne centra obróbcze pozwalają uzyskiwać precyzję zbliżającą się niekiedy do 0,01 mm, jednak ten poziom dokładności jest możliwy do utrzymania wyłącznie dzięki regularnemu monitorowaniu zużycia ostrza i korygowaniu programu. Tego rodzaju metodyczne podejście charakteryzuje doświadczone zakłady. Realizując zaawansowane projekty dla przemysłu, Instal Chemik na bieżąco analizuje mechanikę cięcia na obrabiarkach. Wykonywana w tym parku maszynowym obróbka stali cnc uwzględnia korelację między odpowiednim przepływem chłodziwa, sztywnością mocowania a gwarancją zachowania powtarzalności dla sektora motoryzacyjnego czy lotniczego.
Dopasowanie strategii do ostatecznego celu
Skuteczna inżynieria wytwarzania w przemyśle metalowym nigdy nie opiera się na jednym uniwersalnym programie. Wynika ona z ciągłego dostosowywania właściwości wykorzystywanego stopu do geometrii ostrza oraz z góry zdefiniowanego celu. Niezależnie od tego, czy operator realizuje wymagający pojedynczy element, czy przygotowuje proces pod produkcję wielkoseryjną, precyzyjna analiza warunków początkowych pozostaje fundamentem sprawnej pracy. Utrzymanie odpowiedniego punktu równowagi pomiędzy dynamiką zdejmowania naddatku a żywotnością oprzyrządowania decyduje o ogólnej rentowności. Takie podejście pozwala spełnić rygorystyczne normy techniczne bez niepotrzebnego narażania elementów obrabiarki na przedwczesne wyeksploatowanie.
Kategorie artykułów
Polecane artykuły

W jaki sposób inwestorski nadzór minimalizuje ryzyko opóźnień?
Nadzór inwestorski odgrywa kluczową rolę w procesie budowlanym, szczególnie w kontekście minimalizowania ryzyka opóźnień. Usługi Inżynieryjno-Budowlane Kamila Kosarewicza oferują kompleksowe wsparcie w zakresie nadzoru inwestorskiego obiektów budowlanych w Oleśnicy na każdym etapie inwestycji, dbają

Porównanie dziennych i wieczorowych kursów na prawo jazdy – co wybrać?
Wybór odpowiedniego kursu na prawo jazdy to kluczowa decyzja dla przyszłych kierowców. W artykule porównamy kursy dzienne i wieczorowe, zwracając uwagę na ich zalety oraz wady. Zrozumienie różnic pomoże czytelnikom podjąć świadomą decyzję, która opcja najlepiej odpowiada ich potrzebom i stylowi życi