Artykuł sponsorowany
Dlaczego druk 3D w metalu zmienia projekt form z kanałami konformalnymi
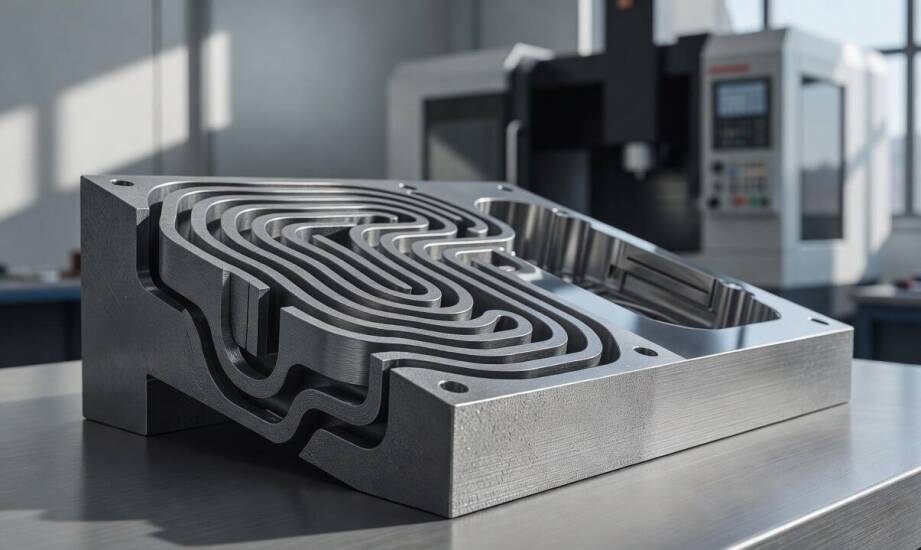
W procesie formowania wtryskowego czas stygnięcia detalu pochłania największą część cyklu produkcyjnego. Efektywne odprowadzanie ciepła z gniazda warunkuje ostateczną wydajność procesu oraz stabilność wymiarową powstających wyprasek. Zbyt wolne lub miejscowo zaburzone obniżanie temperatury prowadzi do odkształceń formowanego polimeru. Konstruktorzy nowoczesnego oprzyrządowania szukają mechanizmów wykraczających poza standardowe techniki skrawania. Poprowadzenie obiegu chłodziwa blisko trudnodostępnych stref pozwala precyzyjnie kontrolować parametry termiczne. Adaptacja nowatorskich technik budowy narzędzi zmienia podejście do gospodarki cieplnej w przetwórstwie tworzyw sztucznych.
Dlaczego kanały konformalne poprawiają termikę formy wtryskowej?
Tradycyjne układy chłodzenia opierają się na prostych otworach wierconych w stalowych blokach. Liniowe przebiegi wymuszają kompromisy projektowe w przypadku skomplikowanych brył o zmiennej grubości ścianek. W takich układach często pojawia się zjawisko nierównomiernego rozkładu temperatury na powierzchni detalu. Miejscowe przegrzania, zwane potocznie gorącymi punktami, wydłużają czas zestalania polimeru w grubszych przekrojach. Kanały konformalne rozwiązują ten problem poprzez swobodne podążanie za krzywiznami gniazda formującego. Projektant utrzymuje równomierną odległość strefy chłodzącej od płaszczyzny wypraski na całym jej obszarze.
Analizy branżowe i studia przypadków z zakładów przetwórczych wskazują, że taka architektura pozwala zauważalnie zmniejszyć wahania temperatury wewnątrz układu. Przekłada się to na wyraźne skrócenie czasu cyklu produkcyjnego w porównaniu z rozwiązaniami klasycznymi. Poszczególne wdrożenia pokazują różnorodne poziomy optymalizacji, zależne od początkowego skomplikowania geometrii wypraski. Zrównoważona termika ogranicza również ryzyko wypaczenia elementów asymetrycznych oraz redukuje naprężenia wewnętrzne formowanego tworzywa. Stabilne warunki stygnięcia ułatwiają zachowanie ścisłej powtarzalności pomiędzy kolejnymi partiami wtryskowymi. Zastosowanie kanałów dopasowanych do kształtu staje się wymogiem przy detalach o rygorystycznych tolerancjach. Płynny odbiór ciepła bezpośrednio warunkuje zachowanie właściwości mechanicznych gotowego wyrobu polimerowego.
Jak projektuje się układ chłodzenia wykorzystujący technologie addytywne?
Swobodne kształtowanie wewnętrznych obiegów chłodziwa wymaga zastosowania nowoczesnych metod produkcyjnych. Tradycyjna obróbka ubytkowa nie pozwala na drążenie wielokrotnie zakrzywionych tuneli wewnątrz jednolitego bloku metalu. Właśnie w tym obszarze druk 3D w metalu staje się naturalnym kierunkiem rozwoju nowoczesnych narzędziowni. Technologia selektywnego topienia laserowego umożliwia budowanie wkładu formującego z dokładnością do pojedynczych warstw proszku. Konstrukcja addytywna eliminuje technologiczne ograniczenia związane z trajektorią prostych narzędzi skrawających.
Projektowanie warstwowe wiąże się jednak z odmiennymi zasadami kształtowania geometrii pod kątem ewakuacji materiału. Kanały wewnętrzne wymagają unikania płaskich sklepień na rzecz profili przypominających kroplę wody. Taki przekrój zapobiega zapadaniu się warstw w trakcie przetapiania surowca wiązką lasera. Średnica obiegów musi umożliwiać swobodne usunięcie niezwiązanego proszku po zakończeniu pracy maszyny. Uwięziony materiał uległby spieczeniu podczas późniejszej obróbki cieplnej, blokując przepływ płynu chłodzącego. Element wyjęty z komory roboczej wymaga wyżarzania odprężającego oraz fizycznego oddzielenia od płyty bazowej.
Technologia addytywna nie zapewnia ostatecznej gładkości kluczowych płaszczyzn formujących. Chropowatość oraz skurcz materiału wymuszają pozostawienie naddatku technologicznego na poczet operacji wykańczających. Finalne doprowadzenie powierzchni gniazda do rygorystycznej tolerancji realizuje się poprzez wieloosiowe frezowanie. Wybrane podmioty na rynku, jak na przykład spółka GISS, realizują ten proces hybrydowo, łącząc metody warstwowe z precyzyjnym skrawaniem CNC. Taki cykl wytwórczy gwarantuje uzyskanie odpowiedniego pasowania ruchomych komponentów narzędzia wtryskowego.
Prowadzenie obiegów chłodzących zgodnie z krzywizną detalu sprawdza się w specyficznych warunkach przemysłowych. Decyzja o zastosowaniu wkładów konformalnych zależy bezpośrednio od założeń całego procesu przetwórczego. Rozwiązanie to przynosi realne korzyści, gdy skrócenie cyklu oraz powtarzalność geometryczna przeważają nad kosztami wytworzenia samego narzędzia. Prostsze formy nadal z powodzeniem bazują na klasycznych układach wierconych. Produkcja wielkoseryjna skomplikowanych komponentów z branży motoryzacyjnej czy medycznej uwypukla jednak słabości tradycyjnego podejścia. Inwestycja w przestrzenne budowanie rdzeni pozwala zredukować odsetek wybrakowanych wyprasek przy jednoczesnym przyspieszeniu pracy maszyn. Optymalizacja przepływu chłodziwa stanowi obecnie fundament planowania wydajnej produkcji seryjnej elementów z tworzyw sztucznych.
Kategorie artykułów
Polecane artykuły
Dlaczego ten sam granit zachowuje się inaczej na schodach wewnętrznych i zewnętrznych
Ten sam granit zachowuje się zupełnie inaczej na stopniach wewnątrz budynku oraz przy wejściu zlokalizowanym na zewnątrz. Różnice wynikają z odmiennych warunków eksploatacji, a także z zastosowanego wykończenia powierzchni i specyficznej geometrii krawędzi. Właściwe zdefiniowanie tych parametrów prz
Jak przebiega diagnostyka astygmatyzmu i kiedy bada się rogówkę?
Astygmatyzm jest wadą refrakcji związaną z nierównomiernym załamywaniem światła w układzie optycznym oka. Może powodować niewyraźne lub zniekształcone widzenie zarówno z bliska, jak i z większej odległości. U części osób mogą pojawiać się także mrużenie oczu lub dyskomfort podczas dłu